


Autor: Dany Huang, Ph.D.
CEO und F&E-Leiter, TOB New Energy
Vernetzen Sie sich mit Dr. Huang auf LinkedIn
Zusammenfassung und wichtige Erkenntnisse
Die Skalierung der Elektrodenbeschichtung vom Labortisch zur Pilotlinie scheitert an fünf technischen Variablen, lange bevor die Chemie zum Flaschenhals wird: Nichtübereinstimmung der Schergeschwindigkeit zwischen Beschichtungsmethoden, intermittierende Beschichtungssteuerung, Trockenofenkapazität, Bahnhandhabung und Inline-Gleichmäßigkeitsmesstechnik. Die Grundregel: Ein Rezept, das auf einer Rakel mit 0,5 m/min arbeitet, lässt sich nicht durch einfaches Erhöhen der Geschwindigkeit auf eine Produktionsdüse mit 20 m/min übertragen.
- Die Schlitzdüsenbeschichtung ersetzt Labormethoden im Pilotmaßstab, da sie den Nassfilm aus einem geschlossenen System vorab dosiert, unabhängig von Bahngeschwindigkeit und Walzengeometrie.
- Die intermittierende Beschichtung ist der am schwierigsten zu übertragende Schritt: Start-/Stopp-Steuerung, Nasskanteneffekte und Vor-/Rücklauflänge werden durch die Geometrie der Düsenlippe und die Synchronisation der Gegenwalze bestimmt, nicht durch die Pumpe.
- Die Länge des Trocknungsofens kann vor dem Kauf berechnet werden: Ofenlänge ≈ (Lösungsmittelflächenbeladung × Liniengeschwindigkeit) / Trocknungsflussmittel, mit einem ausgearbeiteten Beispiel für eine NMP-Kathodenlinie mit 5 m/min bei ≈18 m.
- Die Inline-Flächengewichtsmessung mit Closed-Loop-Feedback ist es, die Pilotdaten von Labordaten trennt.-Ohne diese Methode wird eine Dickendrift erst Stunden nach der Beschichtung der Rolle festgestellt.
Ein Beschichtungsbalken im Labormaßstab erzeugt einen perfekten Nassfilm von 150 µm. Das Rezept ist validiert. Die Zelldaten sind ausgezeichnet. Die Pilotlinie ist bestellt und installiert, und die erste Rolle kommt mit Kantenperlen, Schlieren und einem Geruch nach eingetrocknetem Lösungsmittel heraus. Die Beschichtungsmaschine ist nicht kaputt. Die Prozessannahmen waren.
Das Hochskalieren von Beschichtungen ist eine Disziplin für sich, mit Fehlermöglichkeiten, die in einem Labor nie auftreten, da das Labor nie die Geschwindigkeiten, Breiten, Lösungsmittelbeladungen und Spannungsbereiche einer Pilotlinie erreicht. Fünf Herausforderungen sind für fast jeden Misserfolg bei der Skalierung verantwortlich. Für jeden gibt es eine bekannte technische Antwort.
|
|
|
|
| F&E & Laborbeschichtung | Transferbeschichtung | Slot-Die-Beschichtung |


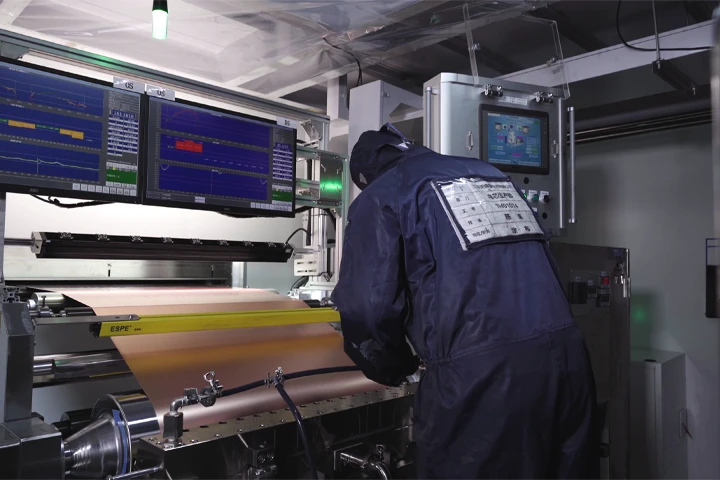
Herausforderung 1: Die Schergeschwindigkeitsinkongruenz zwischen Labor- und Produktionsbeschichtung
Ein Laborbeschichtungsbalken oder eine Rakel trägt die Aufschlämmung mit Schergeschwindigkeiten von 10–100 s⁻¹ auf. Eine Produktionsschlitzdüse mit 20 m/min und einem Spalt von 250 µm erzeugt Wandschergeschwindigkeiten von 1.000–3.000 s⁻¹. Batterieschlamm ist strukturviskos; seine Viskosität kann sich bei diesen beiden Scherbereichen um eine Größenordnung unterscheiden.
Die Konsequenz ist, dass die optimale Schlammformulierung für die Laborbeschichtung selten die optimale für die Produktionsbeschichtung ist. Eine Aufschlämmung, die so eingestellt ist, dass sie Feststoffe bei geringer Scherung hält, kann bei hoher Scherung Streifen bilden. Eine Aufschlämmung, die wunderbar durch eine Matrize fließt, kann sich im statischen Mischgefäß des Labors absetzen. Die Formulierung muss anhand der Produktionsscherrate erneut validiert werden und darf nicht unverändert übernommen werden.
Die technische Antwort besteht darin, die vollständige Fließkurve-Viskosität über einen Schergeschwindigkeitsdurchlauf- vor der Skalierung zu charakterisieren und die Beschichtungsmethode auszuwählen, die dem beabsichtigten Produktionsscherregime entspricht. Die Schlitzdüsenbeschichtung mit ihrem vordosierten geschlossenen Fluss ist die einzige Methode, deren Nassfilmdicke durch Flussrate und Bahngeschwindigkeit und nicht durch Walzenspalt und Klingenkraft bestimmt wird, was sie zur Standard-Scale-up-Plattform für Batterieelektroden macht.
Herausforderung 2: Kontinuierliche vs. intermittierende Beschichtungskontrolle
Die meisten Produktionselektroden sind nicht durchgehend beschichtet. Prismatische Elektroden und Beutelelektroden erfordern eine intermittierende Beschichtung-beschichteter Zonen, die durch unbeschichtete Stromabnehmerzonen getrennt sind, in denen Laschen verschweißt sind. In den Übergangszonen zwischen beschichteten und unbeschichteten Bereichen wird die Scale-Up-Qualität gewonnen oder verloren.
Bei der intermittierenden Beschichtung dominieren drei Fehlerarten:
Nasskantenwulst.Am Anfang und Ende jedes beschichteten Streifens verhält sich die Fließfront anders als im stationären Zustand. Das Ergebnis ist ein dickerer Wulst an der Vorder- und Hinterkante, der zu stark austrocknet oder die Flächenbelastung um mehrere Prozent verschiebt. Um dies zu kontrollieren, ist ein präzise synchronisierter Start/Stopp der Beschichtungspumpe und der Stützwalze erforderlich, wobei die Verweilzeiten auf das Innenvolumen der Düse abgestimmt sind.
Blei- und Schwanzlänge.Der beschichtete Streifen über- oder unterschreitet die Solllänge um Millimeter. Bei der Großserienproduktion verschwendet eine Überschreitung von 3 mm an jedem Streifen Material über Millionen von Metern; Bei einer Unterschreitung von 3 mm entstehen blanke Zonen innerhalb der Zelle, die die Kapazität verringern.
Kantendefinition.Die intermittierende Beschichtung mit einem Transfercoater ist grundsätzlich eingeschränkt.-Die Transferwalze kann angehoben werden, aber die Beschichtungslösung benetzt weiterhin die Walzenkante, wodurch ein verschmierter Übergang entsteht. Die Schlitzdüsenbeschichtung bewältigt den intermittierenden Betrieb sauber, da die Düsenlippe den Fluss auf Befehl abschließt und die Düse über einer Vakuumrille in der Stützwalze positioniert werden kann, um den restlichen Tropfen aufzufangen.
Für jede Pilotlinie, die Beutel- oder Prismenelektroden herstellen soll, muss die intermittierende Fähigkeit als erstklassige Anforderung und nicht als nachträglicher Gedanke spezifiziert werden. Genau hier setzt aBatterie-Schlitzdüsen-Beschichtungsmaschinemit servosynchronisierter Pumpe und Gegenrollensteuerung für intermittierendes Beschichten verdient seine Spezifikation.
Herausforderung 3: Trockenofendesign und Längenberechnung
Der Ofen ist der Ort, an dem die meisten Pilotleitungen stillschweigend ausfallen. Laborbeschichtungen trocknen innerhalb von Minuten unter einer Heizplatte oder einem kleinen Konvektionsofen. Eine Pilotlinie bewegt die Bahn mit 2–10 m/min, und die Lösungsmittelbelastung pro Meter Bahn ist um Größenordnungen höher.
Die Trocknungsdauer ist keine Schätzung. Aus der Lösungsmittelmassenbilanz folgt:
L_oven=(m_solv × v) / q
Wo:
- L_oven=erforderliche Ofenlänge (m)
- m_solv=Lösungsmittelflächenbelastung auf der nassen Bahn (g/m²)
- v=Liniengeschwindigkeit (m/min)
- q=praktischer Trocknungsfluss (g Lösungsmittel pro m² Ofenbodenfläche pro Minute)
Die Lösemittelflächenbelastung ergibt sich aus der Beschichtungsrezeptur:
m_solv=D × (1 − S) / S
Dabei ist D das Flächengewicht der trockenen Beschichtung (g/m²) und S der Feststoffanteil der Aufschlämmung.
Arbeitsbeispiel - NMC-Kathode, NMP-Lösungsmittel:
- Trockenbeladung D=180 g/m²
- Feststoffanteil S=0.55
- Liniengeschwindigkeit v=5 m/min
- m_solv=180 × (1 − 0,55)/0.55=147 g/m²
- Praktischer Trocknungsfluss q für NMP ≈ 35–45 g/m²·min (NMP siedet bei 202 Grad und benötigt Hochtemperaturzonen)
- L_oven=(147 × 5) / 40 ≈ 18,4 m
Eine Pilot-NMP-Kathodenlinie mit 5 m/min benötigt daher einen etwa 18–20 m langen Ofen mit Zonentemperaturregelung und Lösungsmittelabgasrückgewinnung. Wasserbasierte Schlämme sind anders: Die latente Wärme von Wasser beträgt etwa das 2,3-fache der von NMP, Wasser kann jedoch bei niedrigeren Temperaturen und höherer konvektiver Luftgeschwindigkeit ausgetrieben werden. Wasserstraßen benötigen normalerweise ein Flussmittel von 20–35 g/m²·min und daher ähnliche oder längere Öfen.
Trocknungsreferenztabelle (typische Werte für eine Pilotlinie mit 5 m/min)
| Güllesystem | Trockenbeladung (g/m²) | Feststoffe (%) | Lösungsmittelbelastung (g/m²) | Praktischer Fluss (g/m²·min) | Geschätzte Ofenlänge (m) |
|---|---|---|---|---|---|
| NMC-Kathode / NMP | 180 | 55 | 147 | 40 | ≈18 |
| LFP-Kathode / NMP | 200 | 60 | 133 | 40 | ≈17 |
| Graphitanode / Wasser | 120 | 48 | 130 | 28 | ≈23 |
| NMC-Kathode / Wasser | 150 | 50 | 150 | 28 | ≈27 |
Die Zoneneinteilung des Ofens ist ebenso wichtig wie die Länge. Standardmäßig sind mindestens zwei Zonen vorhanden: eine Eintrittszone mit niedrigerer Temperatur (50–80 Grad), die das Lösungsmittel langsam entfernt, um Haut- und Blasenbildung auf der Oberfläche zu vermeiden, und eine Zone mit hoher Temperatur (110–150 Grad für Wasser, 140–200 Grad für NMP), die die Trocknung abschließt. Die Hautbildung in der Eingangszone-bei der die Oberseite trocknet und versiegelt, bevor das Lösungsmittel darunter entweicht-ist der klassische Defekt, den ein Einzonenofen bei Pilotgeschwindigkeit verursacht.
Technische Einblicke:
Führen Sie vor der Bestellung eines Ofens die Massenbilanzberechnung mit Ihrem tatsächlichen Rezept und Ihrer Zielgeschwindigkeit durch. Der häufigste Scale-Up-Fehler, den wir in Ausrüstungsausschreibungen sehen, ist die Angabe eines Ofens für die Trocknungstemperatur des Labors und nicht für das Produktionslösungsmittelflussmittel. Ein zu kleiner Ofen erzwingt eine Geschwindigkeitsreduzierung, die den gesamten Zweck der Pilotlinie zunichte macht. Das Ingenieurteam von TOB New Energy führt diese Berechnung für jedes Angebot für eine Pilotbeschichtungslinie durch und verwendet dabei die Trockenbeladung, den Feststoffgehalt und die Zielliniengeschwindigkeit des Kunden.
Herausforderung 4: Bahnhandhabung und Spannungskontrolle im großen Maßstab
Beim Laborbeschichten wird ein Folienblatt von Hand bearbeitet. Die Pilotbeschichtung lässt eine kontinuierliche Bahn unter Spannung laufen, und die Physik ändert sich vollständig.
- Spannungsgleichmäßigkeit.Kupfer- und Aluminiumfolie dehnen sich elastisch. Eine ungleichmäßige Spannung über die Bahnbreite führt zu Falten, Ausbeulungen und seitlichem Wandern (Bahnlauffehler), wodurch sich die Beschichtungsposition relativ zur Folienkante verschiebt. Piloten benötigen eine Spannungsregelung innerhalb von ±2 % in den Abwickel-, Beschichtungs-, Trocknungs- und Aufwickelzonen, normalerweise über kraftzellengesteuerte Tänzerrollen.
- Folienfehler und Spleißhandhabung.Pilotrollen sind gespleißt. Eine schlecht gehandhabte Verbindung kann die lokale Dicke verdoppeln und zu einer Beschichtungslücke oder einem Bahnriss führen. Die automatische Spleißerkennung und das Anheben des Beschichtungskopfes beim Spleißdurchgang gehören zur Standardfunktion des Piloten.
- Spannung der Trocknungszone.Während die Bahn den Ofen durchläuft, verändern die Verdunstung des Lösungsmittels und die Erwärmung den Modul und den Feuchtigkeitsgehalt der Bahn, wodurch sich die Spannung verschiebt. Schwebebahnöfen und Luftschwebetrockner entkoppeln die Ofenspannung von der Prozessspannung; Rollengestützte Öfen müssen auf die Ausdehnung der Bahn abgestimmt sein.
Nichts davon erscheint in einem Labor. Sie treten auf den ersten 100 m eines Pilotlaufs auf und machen einen großen Teil der „ungeklärten“ Mängel in Scale-up-Berichten aus.
Herausforderung 5: Inline-Gleichmäßigkeit und Flächenmassenkontrolle
Das Labor misst eine beschichtete Probe nach dem Trocknen mit einem Mikrometer. Eine Pilotlinie muss die Beschichtung jeden Meter im laufenden Betrieb messen und den Prozess in Echtzeit korrigieren.
Inline-Flächengewichtsmessgeräte-Röntgen- oder Betatransmissionssysteme-messen die Masse der beschichteten Folie pro Flächeneinheit kontinuierlich über die Bahnbreite. Die Signale speisen einen geschlossenen Regelkreis, der die Durchflussrate der Schlitzdüse oder die Bahngeschwindigkeit anpasst, um die Zielbeladung innerhalb von ±1 % zu halten.
Ohne diese Schleife handelt es sich bei den Pilotdaten um eine Obduktion. Eine Dickenabweichung, die am Rollenanfang beginnt, wird am Rollenende entdeckt und die gesamte Rolle wird entweder verschrottet oder mit unbekannter Gleichmäßigkeit angenommen. Mit der Regelung im geschlossenen Regelkreis wird die Abweichung innerhalb von Sekunden korrigiert und das Datenprotokoll dokumentiert, was wann passiert ist.
Dies ist der größte Unterschied in der Datenqualität zwischen einer Laborbeschichtung und einer Pilotbeschichtung und hat direkten Einfluss darauf, ob die aus Pilotelektroden hergestellten Zellen mit Laborzellen vergleichbar sind.
A vs. B: Transferbeschichter vs. Schlitzdüse für Pilotmaßstab-Up
Zwei Beschichtungsplattformen dominieren die Pilotbeschaffung, und die Wahl ändert alles nachgelagert.
| Fähigkeit | Transferbeschichter (Gravur/Walze) | Schlitzdüsenbeschichtungsmaschine |
|---|---|---|
| Kontrolle der Filmdicke | Indirekt-hängt vom Walzenspalt, dem Walzengeschwindigkeitsverhältnis und dem Rillenvolumen ab | Direkte-Einstellung durch Pumpendurchflussrate und Bahngeschwindigkeit |
| Intermittierende Beschichtung | Der begrenzte-Transferrollenlift hinterlässt verschmierte Kanten | Hervorragend-Die Lippe öffnet/schließt sich auf Befehl |
| Gleichmäßige Beschichtung über die Breite | Empfindlich gegenüber Walzenverschleiß und Umschlingungswinkel | Wird durch die Geradheit der Lippe und die Unterlegscheibe bestimmt |
| Exposition gegenüber Schergeschwindigkeit | Hoch am Walzenspalt, variabel | Kontrolliert und vorhersehbar an der Lippe |
| Lösungsmittelreiches geschlossenes System | Offen für die Atmosphäre | Geschlossen-reduziert die Verdunstung und Trocknung des Lösungsmittels |
| Umstellung auf neue Chemie | Mäßig | Schnelle -Umprogrammierung der Durchflussrate, minimale mechanische Änderung |
| Relative Kapitalkosten | Untere | Höher |
| Beste Passform im Pilotmaßstab | Anodenschlämme, kostengünstige Erkundungsarbeiten | Produktionsrepräsentative Beschichtung von Kathoden und Anoden |
Die praktische Regel: Ein Transfercoater beweist die Chemie; Eine Schlitzdüse beweist den Prozess. Wenn das Ziel der Pilotlinie darin besteht, produktionsrepräsentative Daten zu generieren-Flächenbelastung, Einheitlichkeit und intermittierende Muster, die zur zukünftigen Gigafabrik passen-, ist die Schlitzdüse die richtige Plattform. ABatterietransferbeschichter für die Güllevalidierung im Pilotmaßstab bleibt für die Materialprüfung im Frühstadium nützlich, kann jedoch das geschlossene System und das vordosierte Verhalten der Produktionsbeschichtung nicht reproduzieren.
Kapazität vs. Beschichtungsgeschwindigkeit: Der einfache Schätzer
Beschaffungsteams stellen zunächst eine Frage: Wie viel produziert diese Linie? Die Antwort beginnt mit einer Drei-Term-Formel:
C (m²/h)=W_web (m) × v (m/min) × 60 × Betriebszeit
Dabei ist W_web die Breite der beschichteten Bahn, v die Liniengeschwindigkeit und die Betriebszeit berücksichtigt das Spleißen, Reinigen und Umrüsten.
Für eine 300-mm-Pilotbahn bei 5 m/min und 80 % Betriebszeit:
C = 0.3 × 5 × 60 × 0.8 = 72 m²/h
Zur Umrechnung in Zellleistung dividieren Sie durch die Elektrodenfläche pro Zelle. Eine 20-Ah-Taschenelektrode bei 0,1 m² pro beschichteter Seite ergibt ab dieser Linie ungefähr 720 beschichtete Seiten pro Stunde-bevor Beschichtungsfehler und Beschnitt abgezogen werden. Die Formel deckt den Handel auf: Eine Verdoppelung der Liniengeschwindigkeit verdoppelt die Flächenleistung, vervielfacht jedoch die Trocknungslast und die Scherrate, weshalb die Ofenberechnung und das Geschwindigkeitsziel gemeinsam und nicht nacheinander gelöst werden müssen.
FAQ: Vergrößerung der Batteriebeschichtung
Warum schlägt mein Laborbeschichtungsrezept in der Pilotlinie fehl?
Fast immer aufgrund von Schergeschwindigkeits- und Trocknungsunterschieden. Die Laborbeschichtung dauert 10–100 s⁻¹; Eine Produktionsdüse läuft mit 1.000–3.000 s⁻¹, wodurch sich die effektive Viskosität ändert. Und Labortrocknungszeiten von Minuten lassen sich nicht auf eine laufende Bahn übertragen. Überprüfen Sie die Durchflusskurve erneut und führen Sie vor der Skalierung die Massenbilanz des Ofens durch.
Kann ein Transferbeschichter eine intermittierende Beschichtung durchführen?
Nur mit Einschränkungen. Die Übertragungswalze lässt sich anheben, die Beschichtungslösung benetzt jedoch die Walzenkante und erzeugt verschmierte Start-/Stopp-Übergänge. Die Schlitzdüsenbeschichtung mit einer servosynchronisierten Pumpe und einer Back-Roll-Vakuumrille ist die produktionstaugliche Lösung für saubere intermittierende Muster.
Wie berechne ich die Trockenofenlänge für meine Beschichtung?
Verwenden Sie L_oven=(m_solv × v) / q, wobei m_solv die Flächenbeladung des Lösungsmittels (g/m²), v die Liniengeschwindigkeit (m/min) und q der praktische Trocknungsfluss (g/m²·min) ist. Bei einer NMC/NMP-Kathode mit 5 m/min ergibt dies etwa 18 m Ofen.
Was ist der Unterschied in der Flächengewichtskontrolle zwischen Labor- und Pilotbeschichtung?
Die Laborbeschichtung wird nach dem Trocknen offline gemessen. Bei der Pilotbeschichtung werden Inline-Röntgen- oder Betamessgeräte mit geschlossener Rückkopplung verwendet, die die Ladung in Echtzeit innerhalb von ±1 % hält. Diese Schleife ist der Unterschied zwischen Post-Mortem-Daten und Prozessdaten.
Welche Liniengeschwindigkeit sollte eine Pilotbeschichtungslinie anstreben?
Es sollte dem Scher- und Trocknungsregime der vorgesehenen Produktionslinie entsprechen und nicht dem schnellsten, das das Labor bewältigen kann. Ein gängiges Pilotziel ist 3–10 m/min bei einer Bahnbreite von 200–500 mm-schnell genug, um die Produktionstrocknungs- und Scherbedingungen zu reproduzieren, langsam genug, um den Umgang mit Lösungsmitteln beherrschbar zu halten.
Sind Sie bereit, Ihren Prozess im Pilotmaßstab zu validieren?
Eine Pilotbeschichtungslinie, die die Scher-, Trocknungs- und Messbedingungen der Produktion reproduziert, verwandelt die Maßstabsvergrößerung von einer Vermutung in eine technische Berechnung. Als schlüsselfertiger Direktlieferant liefert TOB New Energy Pilot-Schlitzdüsenbeschichtungsmaschinen, Transferbeschichter, Mehrzonen-Trocknungsöfen und Inline-Messgeräte-, die so konstruiert sind, dass die Massenbilanz vor der Auslieferung der Linie ausgeglichen wird. Senden Sie die Schlammformulierung, die Trockenbeladung und die Zielgeschwindigkeit an das Technikteam, um ein vollständiges Linienlayout und ein direktes Angebot ab Werk zu erhalten.
Technische Referenz, zusammengestellt von der TOB New Energy Process Engineering Group aus Pilotbeschichtungslinieninstallationen über mehrere Zellchemien und Formate hinweg. Für eine Überprüfung der Beschichtungsmassenbilanz für Ihr spezifisches Rezept kontaktieren Sie Dr. Dany Huang auf LinkedIn oder senden Sie Ihre Beschichtungsspezifikation an den technischen Schreibtisch von Xiamen.


